
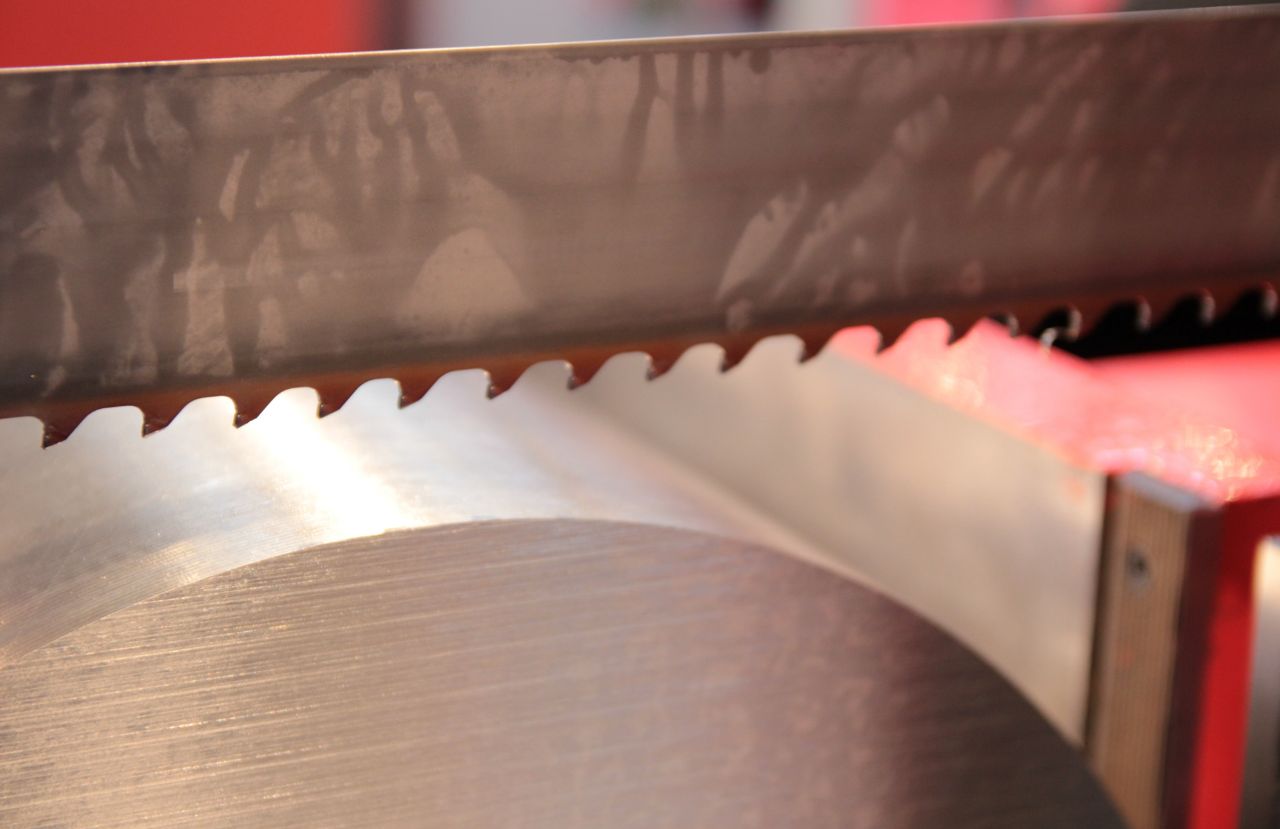
Szalagfűrészlap választó
A szalagfűrészlap választó segítségével megtalálhatja az anyagminőséghez, a munkadarab geometriájához és a vágási mérethez leginkább illő keményfémlapkás vagy bimetál AMADA fűrészlapot.
Megnézem a választót Szakértői segítséget kérekGyors eligazodás
Hogyan segít a szalagfűrészlap választó?
Ez a szalagfűrészlap választó gyors áttekintést ad az AMADA kínálatáról. A megfelelő szalagfűrészlap kiválasztása közvetlenül befolyásolja a vágási időt, a felületi minőséget, a szerszám élettartamát és az egy darabra jutó költséget.
A táblázat első lépésként segít leszűkíteni a lehetőségeket. A végleges választásnál a gép típusa és állapota, a fogosztás, a szalagméret, a befogás, a hűtés és a kívánt teljesítmény is meghatározó.
Munkadarab alakja
Tömör anyag, profil, cső vagy kötegelt munkadarab más foggeometriát és terhelhetőséget kíván.
Anyagminőség
Szerkezeti acél, szerszámacél, rozsdamentes acél, nikkelötvözet vagy alumínium szerint szűkítse a választást.
Vágási méret
A táblázat a 100 mm alatti, a 100–400 mm közötti és a 400 mm feletti tartományokat külön kezeli.
Alkalmazási mátrix
AMADA szalagfűrészlap választó és alkalmazási mátrix
A szalagfűrészlap választó kivitel vagy terméknév szerint szűrhető. Az alkalmazási jelölés azt mutatja, hogy az adott fűrészlap az adott anyag- és mérettartományban javasolt, csak meghatározott feltételekkel használható, vagy nem ajánlott.
Mobilon húzza oldalra a táblázatot a további oszlopok megtekintéséhez.
| Kivitel | Fűrészlap | Hengerelt acéltermék |
Acélprofil | Kötegelt anyag |
Szerkezeti és gépipari acélok, színesfémek* |
Hidegalakító, betétben edzhető és csapágyacélok |
Melegalakító szerszámacélok és rozsdamentes acélok |
Nikkel- és titánötvözetek | Alumínium- ötvözetek |
Foganyag | Fogcsúcs- keménység |
Jellemző felhasználás | ||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| <100 mm | 100–400 mm | >400 mm | <100 mm | 100–400 mm | >400 mm | <100 mm | 100–400 mm | >400 mm | <100 mm | 100–400 mm | >400 mm | |||||||||
Miért fontos a fogcsúcs keménysége?
A biztonságos és hatékony forgácsoláshoz a fűrészfog csúcsának keményebbnek kell lennie a vágott anyagnál. Gyakorlati irányelvként legalább kétszeres keménységi különbséggel érdemes számolni.
Mit jelent a „feltételekkel használható” jelölés?
Az alkalmazás megfelelő gépbeállítás, szalagsebesség, előtolás, fogosztás, hűtés vagy speciális gépkialakítás mellett lehet eredményes. Ilyen esetben javasolt előzetes technológiai egyeztetés.
Szakmai útmutató
Szalagfűrészlap választó: a helyes döntés fő szempontjai
A szalagfűrészlap választó jó kiindulópont, de a tartósan gazdaságos vágáshoz az anyagminőséget, a munkadarab alakját, a befogási módot és a fűrészgép műszaki lehetőségeit együtt kell értékelni. Ugyanaz a fűrészlap eltérő eredményt adhat egy korszerű, merev CNC gépen és egy kisebb teljesítményű hagyományos berendezésen. A cél ezért nem egyszerűen egy használható termék, hanem a vágási feladathoz legjobban illeszkedő fűrészlap és technológiai beállítás megtalálása.
1. A munkadarab alakja és befogása
Tömör rúd, vastag falú cső, vékony profil, H-szelvény vagy kötegelt anyag vágásakor a fogakat eltérő terhelés éri. Tömör anyagnál hosszabb ideig sok fog dolgozik egyszerre, míg profilnál a fogak folyamatosan belépnek és kilépnek az anyagból. Ez ütőterhelést és fogkitörési kockázatot okozhat. A szalagfűrészlap választó külön kezeli a hengerelt termékeket, profilokat és kötegelt munkadarabokat, mert ezekhez eltérő foggeometria és fogháterősítés lehet ideális. Kötegvágásnál a munkadarabok biztos rögzítése is alapvető, mivel az elmozduló elemek könnyen károsíthatják a fogsort.
2. Anyagminőség és forgácsolhatóság
A szerkezeti acélok, szerszámacélok, rozsdamentes acélok, nikkelalapú ötvözetek és alumíniumötvözetek nemcsak keménységükben különböznek. Az alakíthatóság, a hővezetés, a szívósság és a forgácsképződés is meghatározza, milyen foganyag és bevonat szükséges. A szalagfűrészlap választó ezért az anyagcsoport mellett a keresztmetszeti méretet is figyelembe veszi. Rozsdamentes vagy hőálló ötvözeteknél nagyobb kopásállóság és gondosan megválasztott előtolás kellhet, alumíniumnál pedig a nagy forgácstér és a megfelelő szalagsebesség válhat döntővé.
3. Bimetál vagy keményfémlapkás kivitel?
A bimetál fűrészlap rugalmas hordozóanyagot és nagy keménységű gyorsacél fogsort egyesít. Sokoldalú választás általános műhelymunkákhoz, profilokhoz és többféle acélminőséghez. A keményfémlapkás fűrészlap nagyobb vágási teljesítményre, nehezebben forgácsolható anyagokra és nagy keresztmetszetekre is alkalmas lehet, ugyanakkor stabilabb gépszerkezetet és pontosabb beállítást igényel. A szalagfűrészlap választó keményfém és bimetál szűrője segít elkülöníteni a két termékcsoportot, de a végleges döntésnél a gép teljesítményét és a kívánt darabidőt is figyelembe kell venni.
4. Fogosztás, szalagsebesség és előtolás
A megfelelő termékcsalád kiválasztása után a fogosztást a vágásban részt vevő anyagszélesség alapján kell meghatározni. Túl durva fogazat esetén kevés fog viseli a terhelést, ami rezgést vagy fogtörést okozhat. Túl finom fogazatnál romlik a forgácskihordás, nő a hőterhelés, és a fogközök eltömődhetnek. A szalagsebesség és az előtolás egymással összefüggő paraméterek: együtt kell biztosítaniuk a szabályos forgácsképződést. A szalagfűrészlap választó megmutatja az alkalmazhatóságot, de a konkrét technológiai értékeket mindig a gép, az anyag és a szalagméret alapján kell beállítani.
5. Élettartam és egy vágásra jutó költség
A legalacsonyabb beszerzési ár nem feltétlenül jelenti a leggazdaságosabb megoldást. Érdemes figyelembe venni a vágási időt, a lapcsere miatti állásidőt, a felületi minőséget, a selejt kockázatát és az elérhető összes vágásszámot. Egy nagyobb teljesítményű fűrészlap magasabb ára rövidebb ciklusidővel és hosszabb használati idővel térülhet meg. A szalagfűrészlap választó leszűkíti a műszakilag megfelelő típusokat, az EPL-Tech szakértői pedig a konkrét gyártási adatok alapján segítenek összevetni a teljes költséget és a várható teljesítményt.
Kapcsolódó AMADA megoldások
EPL-Tech szakértői támogatás
Biztosra menne a választásnál?
A táblázat áttekintése után küldje el a fűrészgép típusát, a szükséges szalagméretet, a munkadarab anyagát és keresztmetszetét. Segítünk kiválasztani a megfelelő AMADA fűrészlapot és a kiinduló technológiai paramétereket.
Gyakran ismételt kérdések
Szalagfűrészlap választó – gyakori kérdések
Helyettesíti a szalagfűrészlap választó a technológiai egyeztetést?
Nem teljesen. A szalagfűrészlap választó az anyag, a munkadarab alakja és a mérettartomány alapján leszűkíti a megfelelő típusokat, de a gép állapota, a szalagméret, a hűtés és a kívánt teljesítmény további egyeztetést igényelhet.
Mikor érdemes AMADA keményfémlapkás szalagfűrészlapot választani?
Nagyobb termelékenységi igénynél, nehezen forgácsolható vagy nagy keresztmetszetű anyagoknál, illetve korszerű, merev és megfelelő teljesítményű fűrészgépen lehet különösen előnyös. A gazdaságosságot mindig a teljes vágási költség alapján célszerű vizsgálni.
Miben különbözik az AMADA bimetál és a keményfémlapkás fűrészlap?
A bimetál lap rugalmas hordozószalagot és gyorsacél foganyagot kombinál, ezért sokoldalú és jól terhelhető. A keményfémlapkás változat nagyobb vágási teljesítményre és speciális anyagokra alkalmas, de rendszerint pontosabb gépállapotot és beállítást igényel.
Mi alapján kell fogosztást választani?
A fogosztást elsősorban a vágásban egyszerre részt vevő anyagszélesség és a munkadarab geometriája határozza meg. Túl kevés fog ütést és fogtörést, túl sok fog rossz forgácskihordást és túlmelegedést okozhat.
Használható ugyanaz a fűrészlap tömör anyaghoz és profilhoz?
Bizonyos univerzális lapok igen, de a vékonyfalú profil és a tömör anyag fogterhelése eltérő. Sorozatgyártásban általában jobb eredményt ad az adott geometriára optimalizált fűrészlap.
Milyen adatok szükségesek egy pontos fűrészlap-ajánláshoz?
A fűrészgép típusa, a szalag mérete, a munkadarab anyagminősége és alakja, a vágási keresztmetszet, a kötegelés módja, a hűtés, a darabszám és a jelenlegi vágási paraméterek együtt adnak biztos kiindulási alapot.
* A színesfémek közé itt elsősorban az alumínium és ötvözetei, valamint a réz és ötvözetei tartoznak. Egyes ötvözetek forgácsolhatósága jelentősen eltérhet, ezért külön egyeztetést igényelhetnek. A táblázat tájékoztató jellegű; a végleges választást a konkrét gép, munkadarab és üzemi körülmények alapján kell meghatározni.